English
 简体中文
"Chất lượng" có nghĩa là gì đối với lót má phanh
Chất lượng trong quá trình sản xuất lót má phanh không phải là một kết quả thử nghiệm đơn lẻ. Đó là tính nhất quán của hiệu suất ma sát, độ ổn định nhiệt, độ chính xác về kích thước và tính toàn vẹn cơ học trên mỗi lô mà nhà máy vận chuyển và người mua đánh giá nhà cung cấp nên tìm kiếm bằng chứng của cả bốn điều này.
Tính nhất quán ma sát là ưu tiên hàng đầu. Lớp lót xe tải hạng nặng thường được thiết kế để giữ hệ số ma sát trong khoảng 0,35 đến 0,45 và khoảng chấp nhận của nhà sản xuất là khoảng 0,05 trên hoặc dưới mục tiêu trong toàn bộ phạm vi nhiệt độ. Nếu ma sát trôi ra ngoài cửa sổ đó, người lái xe sẽ phanh yếu hoặc bị giật, phản ứng phanh không thoải mái và lớp lót xe mòn không đều.
Độ ổn định nhiệt cũng quan trọng không kém. Lớp lót bị phai màu, mất ma sát ở nhiệt độ cao, là nguyên nhân hàng đầu gây ra các trường hợp khẩn cấp khi phanh xe tải nặng trên các đoạn đường xuống dốc dài. Lớp lót đã được xác minh chất lượng giữ cho ma sát giảm từ 100 C đến 300 C bên trong cửa sổ được công bố thay vì rơi ra mạnh khi trống nóng lên.
Kiểm soát nguyên liệu thô: Nơi quyết định chất lượng
Mọi khiếm khuyết về chất lượng được tìm thấy trong lớp lót hoàn thiện đều có thể bắt nguồn từ quyết định về nguyên liệu thô được đưa ra vài tuần trước đó, đó là lý do tại sao việc kiểm tra nguyên liệu đầu vào là tuyến phòng thủ đầu tiên. Công thức lót phanh được xây dựng từ bốn nhóm thành phần và mỗi nhóm thành phần cần được kiểm tra nghiệm thu xác định trước khi đưa vào sản xuất.
- Chất kết dính nhựa, thường là phenolic: các lô hàng đến được kiểm tra thời gian tạo gel, độ nhớt và hàm lượng phenol tự do.
- Sợi gia cố chẳng hạn như aramid, thủy tinh và len khoáng: sự phân bố chiều dài, độ bền kéo và độ ẩm được ghi lại.
- Bộ điều chỉnh ma sát, bao gồm chất mài mòn và chất bôi trơn rắn: phân bố kích thước hạt và độ tinh khiết hóa học được xác minh bằng phân tích sàng.
- Chất độn và chất hỗ trợ tạo hỗn hợp: mật độ, độ hấp thụ dầu và độ đồng nhất của màu sắc được so sánh với thông số kỹ thuật của nhà cung cấp đã được phê duyệt.
Mỗi lô hàng đến đều mang một mã lô duy nhất liên kết việc phân phối nguyên liệu thô với số bộ phận lót thành phẩm. Nếu có khiếu nại từ hiện trường, nhà sản xuất có thể truy tìm bộ phận bị lỗi đến nhà cung cấp, ngày giao hàng và chứng chỉ kiểm tra trong vòng vài phút. Theo quy tắc IATF 16949, khả năng truy xuất nguồn gốc đó có thể kiểm tra được chứ không phải là tùy chọn.
Quy trình sản xuất: Được kiểm soát ở mọi bước
Sau khi nguyên liệu được phê duyệt đến sàn sản xuất, chất lượng sẽ được quyết định theo nguyên tắc quy trình: quy trình được ghi lại cho từng giai đoạn, thông số được ghi lại cho mỗi chu kỳ và kiểm tra đầu ra được xác minh sau mỗi hoạt động. Các điểm kiểm soát đều giống nhau cho dù nhà máy chỉ chế tạo lớp lót hay hoàn thiện guốc phanh lót.
- Cân và trộn: công thức được cân với dung sai 0,5 phần trăm và được trộn trong chu trình cắt cao theo thời gian. Nhật ký máy trộn ghi lại thời gian chu kỳ, tốc độ lưỡi cắt và nhiệt độ trộn.
- Đúc: hỗn hợp được tạo hình sẵn được ép thành lớp lót màu xanh lá cây dưới áp suất và nhiệt độ khuôn được kiểm soát. Các thông số máy ép được ghi lại trên mỗi chu kỳ và được xem xét hàng ngày.
- Chữa bệnh: lớp lót được nung theo lịch trình gia nhiệt theo giai đoạn để loại bỏ các chất dễ bay hơi và liên kết chéo với ma trận nhựa. Dữ liệu hồ sơ lò được lưu trữ theo từng đợt.
- Mài và hoàn thiện: các bề mặt được mài theo dung sai độ dày quy định và mẫu từ mỗi lô được đo dựa trên bản vẽ FMSI về độ dày, chiều rộng và bán kính cung.
- Lắp ráp lót giày: mô-men xoắn tán đinh, độ sâu mũi khoan và căn chỉnh lỗ được kiểm tra, cùng với khoảng cách giữa lớp lót và lưới giày.
- Đánh dấu và đóng gói: số FMSI, mã lô và ngày sản xuất được đánh dấu vĩnh viễn trên mỗi bộ phận, hoàn thành vòng truy xuất nguồn gốc.
Nguyên tắc tương tự cũng áp dụng cho mặt kim loại của guốc phanh. Giày thép phải giữ độ vuông góc của mặt sàn và các vị trí lỗ đinh tán trong phạm vi dung sai bản vẽ và đó là công việc dành cho các thiết bị đo lường chứ không phải để kiểm tra bằng mắt. Trên các bộ phận như Má phanh thép 4709ES2 , việc kiểm tra kích thước chạy trên một thước đo chuyên dụng ở cuối dây chuyền gia công.
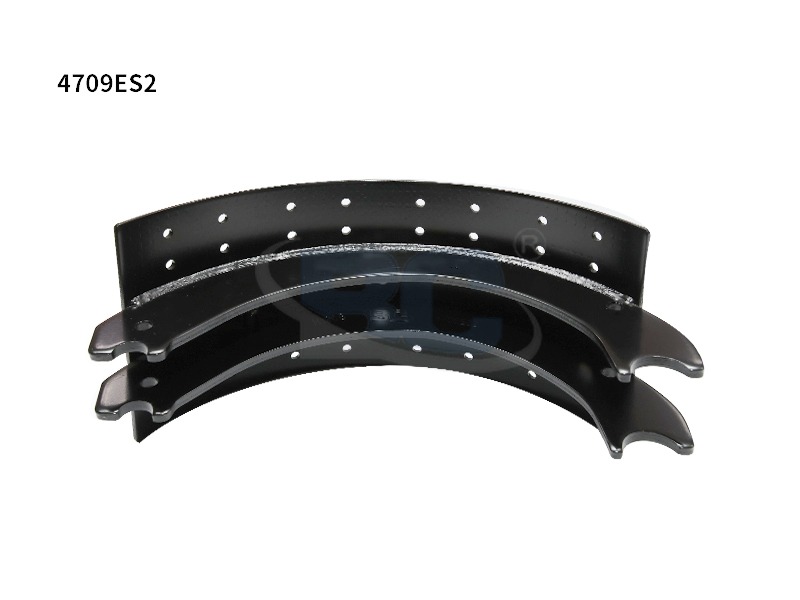 Giày phanh 4709ES2 tùy chỉnh Các nhà sản xuất, nhà xuất khẩu, công ty OEM Chiết Giang Bangchi Auto Parts Co., Ltd. Là nhà sản xuất, nhà xuất khẩu, công ty OEM giày phanh 4709ES2 tùy chỉnh của Trung Quốc, Mã sản phẩm: 4709ES2... Xem sản phẩm →
Kiểm tra: Những gì được đo lường trước khi giao hàng
Không có lớp lót nào rời khỏi một nhà máy được kiểm soát chất lượng mà không vượt qua một loạt các thử nghiệm xác định trong phòng thí nghiệm và các ngưỡng chấp nhận là cụ thể và có thể đo lường được. Các tiêu chí dưới đây đại diện cho các thử nghiệm giải phóng lõi được sử dụng cho lớp lót thay thế chịu tải nặng.
| Kiểm tra | Những gì nó xác minh | Sự chấp nhận điển hình |
| Sức mạnh cắt | Độ bám dính của lớp lót với web | Tối thiểu 12 MPa, không phân tách |
| Ma sát và mờ dần | Mu ổn định từ 100 C đến 300 C | Trong vòng 0,05 giá trị mục tiêu |
| Tỷ lệ hao mòn | Tuổi thọ sử dụng lâu dài | Tối đa 0,2 mm trên 1.000 km |
| Kiểm tra kích thước | Độ dày, chiều rộng, bán kính vòng cung | Dung sai bản vẽ trên mỗi FMSI |
| Kéo đinh tán (giày lót) | Lưu giữ cơ học | Không nới lỏng ở tải định mức |
Kết quả phòng thí nghiệm được xác nhận bằng mẫu từ mỗi lô sản xuất, không chỉ khi một công thức mới được giới thiệu. Lấy mẫu ở cấp độ lô là quá trình biến một công thức nguyên liệu tốt thành một sản phẩm hậu mãi đáng tin cậy vì nó nắm bắt được sự trôi dạt của quy trình trước khi đến tay khách hàng.
Ngay cả một bộ phận thay thế đơn giản như má phanh 4515 phải vượt qua trình tự cắt, mờ và chiều hoàn chỉnh trước khi đến kho. Các thử nghiệm không dành riêng cho việc phát triển sản phẩm; chúng là cổng thường lệ cho mỗi lô.
 Nhà sản xuất, nhà xuất khẩu, công ty lót phanh 4515 tùy chỉnh Công ty TNHH Phụ tùng ô tô Chiết Giang Bangchi là Nhà sản xuất, nhà xuất khẩu, công ty OEM tùy chỉnh của Trung Quốc, Mã sản phẩm: 4515 Lót phanh... Xem sản phẩm →
Dung sai kích thước và tuân thủ FMSI
Số FMSI là một lời hứa: lớp lót mang một số nhất định phải khớp với mọi lớp lót khác có cùng số về hình thức, độ khít và trạng thái ma sát. FMSI, Viện Tiêu chuẩn Vật liệu Ma sát, xuất bản hình học tham chiếu xác định từng số bộ phận và nhà sản xuất in số FMSI trên hộp tuyên bố rằng bộ phận đó tuân theo tham chiếu đó.
Các kích thước quan trọng trên lớp lót chịu tải nặng là độ dày, chiều rộng, bán kính cung của bề mặt ma sát cũng như vị trí và độ sâu của các lỗ đinh tán hoặc mặt vát. Độ dày thường được kiểm soát ở mức trên hoặc dưới giá trị bản vẽ khoảng 0,10 mm. Hình học của rãnh và mặt vát cũng quan trọng không kém vì nó ảnh hưởng đến tiếng ồn, sự thoát bụi và hoạt động của lớp nền ban đầu.
Đối với các ứng dụng thay thế như Má phanh lót 4707Q , độ sâu mũi đinh tán và khoảng cách giữa lớp lót và lưới giày được kiểm tra trên mỗi mẫu được lấy từ lô. Hai phép đo đó quyết định liệu đế gắn vào phần cứng trống hiện có mà không cần sửa đổi hay không.
 Giày phanh lót 4707Q tùy chỉnh Các nhà sản xuất, nhà xuất khẩu, công ty OEM Chiết Giang Bangchi Auto Parts Co., Ltd. Là nhà sản xuất, nhà xuất khẩu, công ty OEM giày phanh lót 4707Q tùy chỉnh của Trung Quốc, Mã sản phẩm: 4707Q... Xem sản phẩm →
Chứng nhận, Kiểm toán và Truy xuất nguồn gốc được xác minh
Tuyên bố về chất lượng chỉ có giá trị khi có chứng nhận đằng sau nó và đối với các bộ phận phanh có chứng nhận là IATF 16949. Một nhà máy được chứng nhận IATF 16949:2016 đã vượt qua cuộc kiểm tra được ghi lại của bên thứ ba về hệ thống quản lý chất lượng của mình: kế hoạch kiểm soát, phân tích chế độ lỗi, phê duyệt nhà cung cấp, hồ sơ hiệu chuẩn và hồ sơ đào tạo nhân viên đều được kiểm tra và chứng chỉ được duy trì thông qua kiểm toán giám sát hàng năm.
Công ty TNHH Phụ tùng ô tô Chiết Giang Bangchi đã hoàn tất quá trình chuyển đổi sang đánh giá chứng nhận IATF 16949:2016 phiên bản mới, đưa quá trình sản xuất guốc phanh hạng nặng và lớp lót của mình theo cùng một hệ thống chất lượng được sử dụng trong chuỗi cung ứng ô tô toàn cầu. Người mua có thể yêu cầu số chứng chỉ, tổ chức chứng nhận và ngày kiểm tra cuối cùng và nhà sản xuất hợp pháp sẽ cung cấp cả ba thông tin này mà không do dự. Lịch sử đầy đủ của hệ thống chất lượng được ghi lại trên trang hồ sơ công ty .
Câu hỏi thường gặp
Kiểm tra chất lượng quan trọng nhất đối với lót giày phanh là gì?
Kiểm tra độ bền cắt được xếp hạng đầu tiên vì nó xác minh rằng lớp lót vẫn được liên kết với lưới giày khi chịu tải. Ngưỡng chấp nhận điển hình đối với lớp lót chịu tải nặng tối thiểu là 12 MPa không bị tách lớp, được lấy mẫu từ mỗi lô.
Việc đánh số FMSI liên quan đến chất lượng như thế nào?
Số FMSI xác định hình dạng, độ khít và đặc tính ma sát của lớp lót. Chất lượng được xác nhận khi bộ phận được sản xuất phù hợp với dung sai bản vẽ FMSI, thường cao hơn hoặc thấp hơn 0,10 mm về độ dày, để nó lắp đặt và hoạt động giống như bộ phận tham chiếu.
Nhà sản xuất lót guốc phanh nên có chứng nhận gì?
Chứng nhận hệ thống liên quan là IATF 16949:2016, được duy trì thông qua các cuộc đánh giá giám sát hàng năm của bên thứ ba. Người mua nên yêu cầu giấy chứng nhận, tổ chức chứng nhận và ngày đánh giá gần đây thay vì chấp nhận yêu cầu bằng lời nói.
Tần suất các lô sản xuất được kiểm tra như thế nào?
Các nhà máy được kiểm soát chất lượng sẽ kiểm tra mẫu từ mỗi lô về độ bền cắt, độ ổn định ma sát và độ chính xác về kích thước, không chỉ trong quá trình phát triển công thức. Lấy mẫu ở cấp độ lô giúp phát hiện sự trôi dạt của quá trình trước khi các bộ phận bị lỗi đến tay khách hàng.
Nhiều câu trả lời hơn về lựa chọn, bảo trì và thay thế được thu thập trên trang câu hỏi thường gặp .